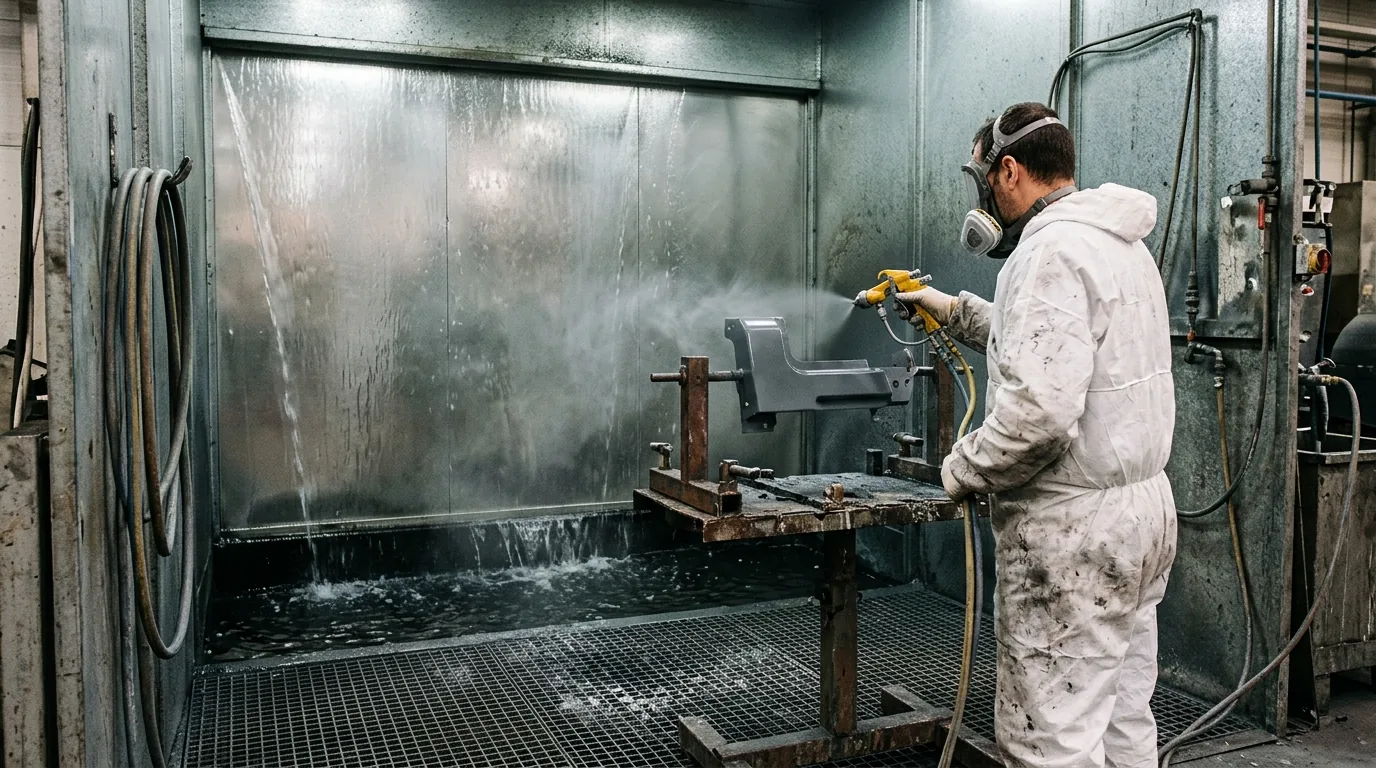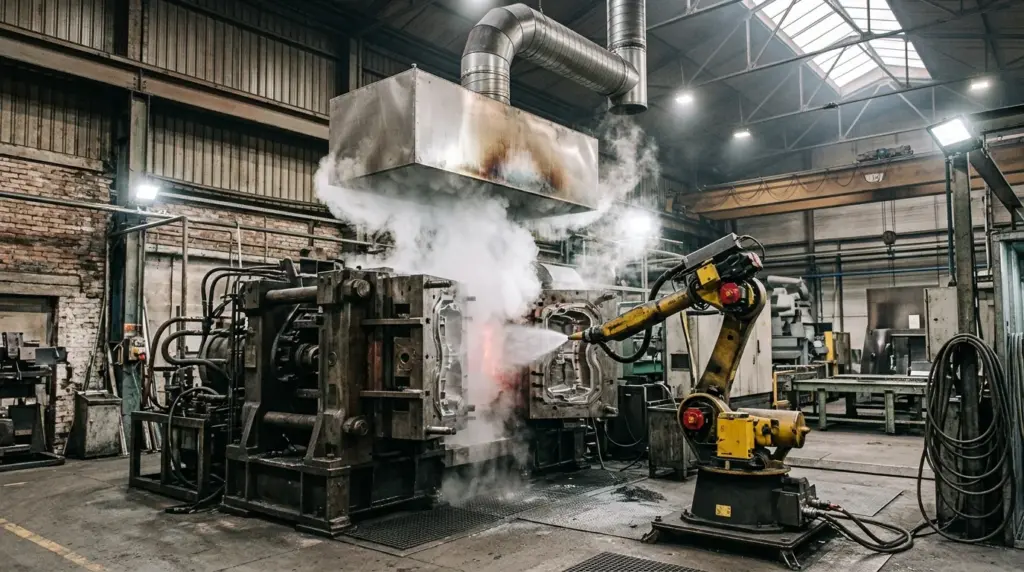
In un reparto di pressofusione o di stampaggio a caldo la nebbia si vede a occhio nudo: a ogni ciclo la pressa apre lo stampo, il robot o l’operatore spruzza il distaccante sulla superficie calda e una nuvola bianca sale verso il soffitto. Moltiplicata per decine di cicli all’ora e per tutte le presse del reparto, diventa un velo oleoso su travi, lucernari e quadri elettrici, e un’esposizione continua per chi lavora a bordo macchina.
L’aspirazione dei fumi da pressofusione e stampaggio non si risolve con un estrattore a parete: ogni pressa è una sorgente puntuale e va captata alla fonte, con un filtro scelto in base a cosa si libera davvero. In questa guida vediamo da dove nascono fumi e nebbie, come si captano sulla pressa, quale tecnologia di filtrazione scegliere e cosa chiedono le autorizzazioni alle emissioni per questo tipo di attività.
Da dove nascono fumi e nebbie in pressofusione e stampaggio
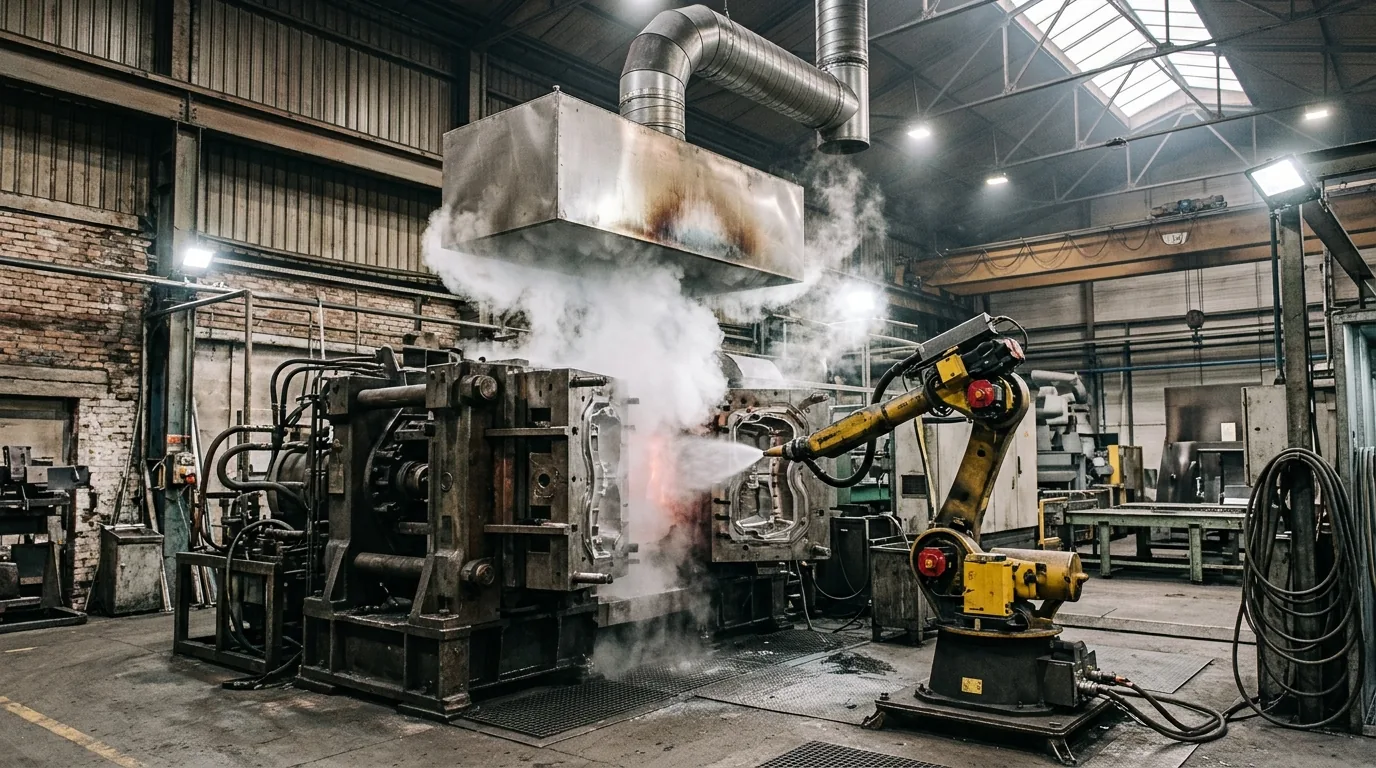
Le autorizzazioni alle emissioni di carattere generale che Province e Città metropolitane rilasciano per la pressofusione descrivono il ciclo in sei fasi. È uno schema utile anche per progettare l’aspirazione, perché ogni fase ha un contaminante diverso:
| Fase | Cosa si libera | Come si capta |
|---|---|---|
| A. Fusione del metallo (con eventuali scorificanti) | Fumi metallici caldi, polveri da scorificanti | Cappa sul forno di attesa o fusione |
| B. Caricamento delle presse | Fumi dal metallo liquido durante il trasferimento | Cappa sopra la zona di carico |
| C. Applicazione del distaccante o lubrificante | Vapore, aerosol e nebbie oleose, prodotti di decomposizione del distaccante | Cappa o cabinatura sulla pressa, la fase più critica |
| D. Pressofusione o stampaggio | Fumi e nebbie residue all’apertura dello stampo | Stessa captazione della fase C |
| E. Prelievo del pezzo | Fumi residui dal pezzo caldo | Captazione sulla zona di estrazione |
| F. Raffreddamento | Vapore, in genere poco inquinante | Valutare caso per caso |
Per il forno e la fusione valgono le stesse logiche di una fonderia, che trovi nella guida all’aspirazione dei fumi di fonderia. Qui ci concentriamo sulla pressa, dove nasce la maggior parte delle emissioni.
Distaccanti e lubrificanti: perché generano nebbie
Il distaccante serve a impedire che il metallo si saldi allo stampo e a regolarne la temperatura. Nella maggior parte dei reparti si usano prodotti diluiti in acqua, spruzzati sullo stampo aperto a temperatura elevata. Al contatto, l’acqua evapora di colpo e trascina con sé goccioline di prodotto; la parte organica che resta sulla superficie calda può decomporsi e generare fumo. Il risultato è una miscela di vapore, aerosol oleoso e fumi, con goccioline molto fini che restano a lungo in aria.
Il tipo di distaccante cambia il problema:
- distaccanti a base di oli sintetici o minerali: producono soprattutto nebbie oleose, trattabili con filtri a coalescenza o precipitatori elettrostatici;
- distaccanti a base di cere e prodotti naturali: producono nebbie e composti diversi, per i quali può servire anche uno stadio di lavaggio a umido;
- lubrificanti a base di grafite, usati nello stampaggio a caldo: oltre alla nebbia generano particolato fine che sporca rapidamente i filtri.
Per questo il primo dato da raccogliere per un progetto è la scheda tecnica e di sicurezza del distaccante, con la quantità consumata per turno. La fisica delle nebbie oleose è la stessa delle macchine utensili, spiegata nella guida alle nebbie oleose in officina; cambia la quantità, molto più alta su una pressa.
Captazione sulla pressa: cappe, cabinature e celle robotizzate
La regola è catturare la nuvola nel punto in cui si forma, prima che si allarghi nel reparto. Le soluzioni più usate:
- cappa sopra la pressa: sfrutta la spinta verso l’alto della nebbia calda; va dimensionata sulla superficie dello stampo aperto e sulla portata termica, non solo sui metri cubi;
- cabinatura della zona stampo: pannelli laterali e frontali che contengono la nebbia durante lo spruzzo e riducono di molto l’aria da aspirare;
- cella robotizzata chiusa: nelle isole con robot di spruzzatura ed estrazione la cella è già un contenimento, e basta aspirarla dall’alto con una portata calcolata sul volume e sui ricambi necessari.
Una cappa troppo alta o troppo piccola si riconosce subito: la nuvola esce dai lati e il soffitto continua a sporcarsi. Per il dimensionamento delle cappe vedi la guida alle cappe di aspirazione industriale.
Quale sistema di filtrazione scegliere
Le stesse autorizzazioni generali elencano i presidi ammessi per queste fasi: scrubber a umido, depolveratori a secco, impianti a coalescenza e precipitatori elettrostatici. La scelta dipende dalla miscela da trattare:
| Tecnologia | Quando si usa | Punti di attenzione |
|---|---|---|
| Precipitatore elettrostatico | Nebbie oleose fini da distaccanti sintetici, portate medie e alte | Celle da lavare periodicamente; serve un prefiltro se c’è molto particolato |
| Filtro a coalescenza | Nebbie oleose con goccioline più grosse, impianti a bordo pressa | Elementi filtranti da sostituire; raccolta e smaltimento dell’olio separato |
| Scrubber a umido | Distaccanti naturali, composti solubili, odori | Gestione dell’acqua di lavaggio; vedi lo scrubber industriale ad umido |
| Depolveratore a secco (maniche o cartucce) | Fusione, colata in gravità, particolato secco o da grafite | Non adatto a nebbie oleose dirette: il mezzo filtrante si impregna |
Nei reparti con più presse si sceglie spesso tra un filtro per ogni macchina e un impianto centralizzato: il primo è più flessibile e si adatta ai cambi di produzione, il secondo semplifica manutenzione e punto di emissione. Il confronto è spiegato nella guida su aspirazione centralizzata o localizzata. Per le applicazioni con fumi densi e nebbie AIRMEC realizza anche l’abbattitore di fumi, e per i fumi caldi dei forni il filtro a candele ceramiche per forni fusori.
Stampaggio a caldo dell’ottone: cosa cambia
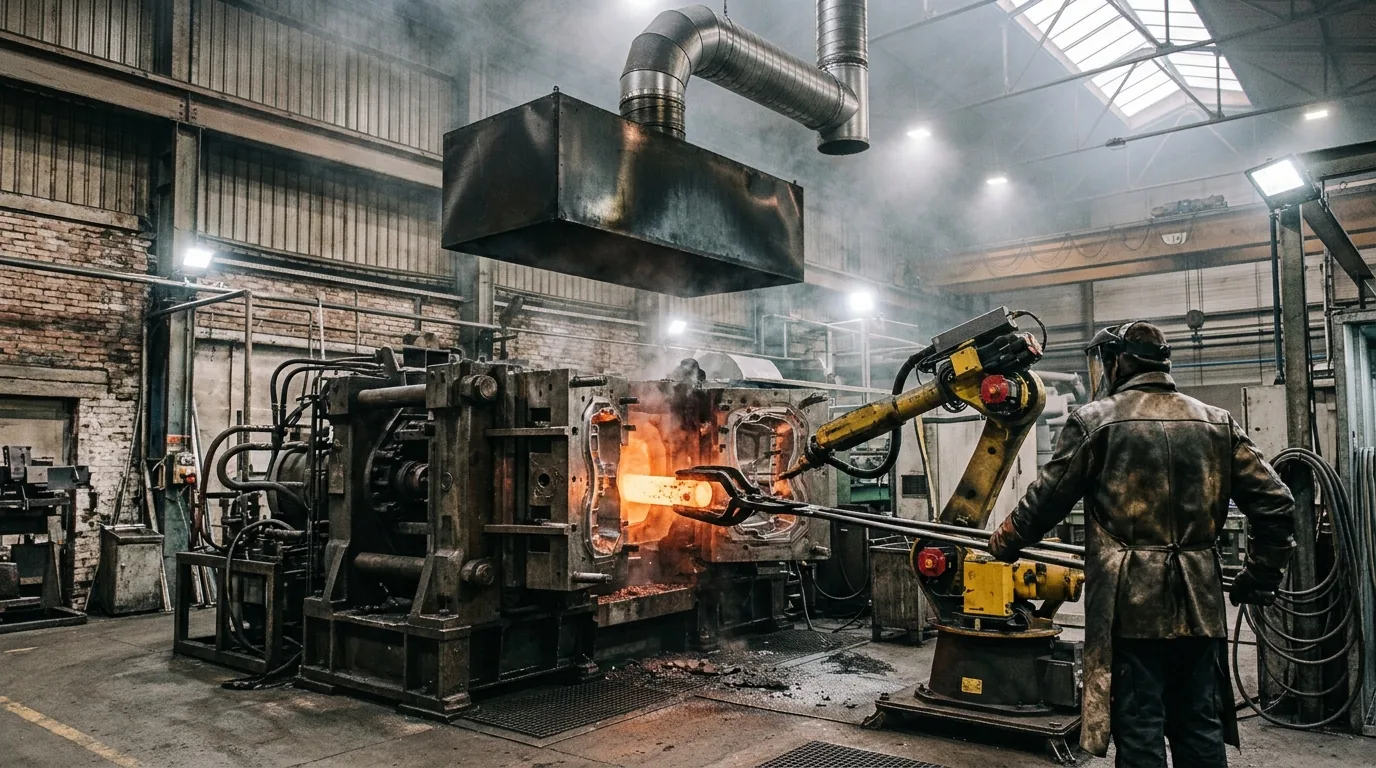
Nello stampaggio a caldo la barra o lo spezzone di ottone viene riscaldato e stampato in pressa tra stampi lubrificati, spesso con prodotti a base di grafite. Alle nebbie del lubrificante si aggiungono due aspetti specifici:
- il particolato di grafite, nero e fine, che sporca cappe, condotti e filtri e va previsto nella scelta del prefiltro;
- il piombo: molte leghe di ottone da stampaggio contengono piombo in piccola percentuale (ad esempio la CW617N, CuZn40Pb2). Con pezzi e stampi surriscaldati parte dei metalli può passare in forma di fumo e va considerata nella valutazione del rischio chimico.
Sul piombo il quadro normativo si è fatto più severo: la Direttiva (UE) 2024/869 ha abbassato il valore limite di esposizione professionale per il piombo inorganico a 0,03 mg/m³ e il valore limite biologico a 30 µg di piombo per 100 ml di sangue, che scende a 15 µg/100 ml dal 1° gennaio 2029. Il termine per il recepimento negli Stati membri era il 9 aprile 2026. Per un reparto di stampaggio dell’ottone questo significa che la captazione alla pressa è una misura centrale della valutazione dei rischi, da verificare con il proprio RSPP e medico competente.
Autorizzazione alle emissioni: cosa chiedono le autorizzazioni generali
Il camino dell’impianto di aspirazione è un punto di emissione soggetto alla Parte V del D.Lgs 152/2006. Per la pressofusione molte amministrazioni prevedono un’autorizzazione di carattere generale (art. 272), con un modello già scritto a cui l’azienda aderisce. Due esempi pubblici:
- la Provincia di Sondrio (Allegato tecnico 24) copre la pressofusione fino a 35 tonnellate all’anno di leghe, con un limite per le polveri di 10 mg/Nm³ per le fasi dalla fusione alla pressofusione;
- un’altra scheda tecnica per la stessa attività fissa la soglia a 100 kg al giorno di metalli e leghe e lo stesso limite di 10 mg/Nm³, indicando esplicitamente che rientrano nelle polveri anche nebbie oleose e aerosol.
Soglie e prescrizioni cambiano da territorio a territorio, quindi va sempre letto il modello della propria Provincia o Regione. Oltre i limiti di soglia serve un’autorizzazione ordinaria o un’AUA. Il percorso è spiegato nella guida all’autorizzazione alle emissioni in atmosfera.
Il dato che conta per il progetto: con un limite di 10 mg/Nm³ e nebbie oleose conteggiate come polveri, una ventilazione generale del capannone non basta. Serve captazione localizzata su ogni pressa e un filtro dimensionato per rispettare il limite al camino.
Manutenzione e registro degli impianti
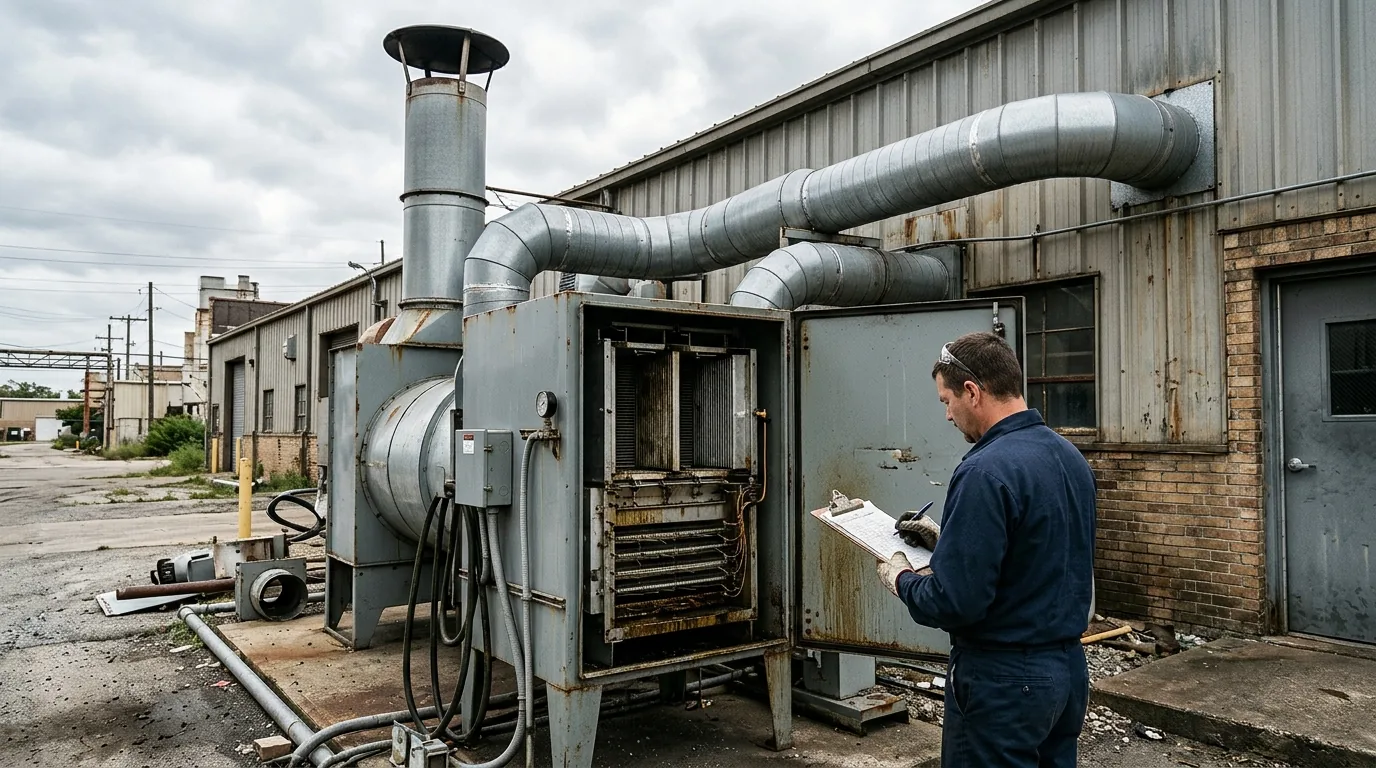
Gli stessi modelli di autorizzazione fissano anche gli obblighi di gestione. Nell’Allegato 24 di Sondrio, ad esempio:
- controllo delle apparecchiature pneumatiche ed elettriche almeno ogni 15 giorni;
- manutenzione completa secondo il costruttore e comunque almeno ogni sei mesi;
- registro a pagine numerate con data, tipo di intervento e chi lo ha eseguito;
- se l’impianto di abbattimento si ferma e non c’è un impianto di riserva, l’attività va sospesa e la fermata comunicata entro 8 ore a Provincia, Comune e ARPA;
- campionamenti alle emissioni dopo la messa a regime e verifiche successive ogni due anni.
Un impianto progettato bene riduce i fermi: accessi comodi per lavare le celle elettrostatiche o cambiare i filtri, manometri differenziali leggibili, prefiltri sostituibili senza smontare la macchina. Come impostare controlli e registro è spiegato nella guida alle verifiche periodiche degli impianti di aspirazione.
I dati per il preventivo
Per proporre captazione e filtro corretti ci servono, per ogni pressa:
- tipo di macchina (pressofusione a camera fredda o calda, pressa di stampaggio) e tonnellaggio;
- leghe lavorate (alluminio, zinco, ottone) e temperature di stampo;
- distaccante o lubrificante usato, con scheda tecnica e consumo per turno;
- tempo ciclo e modalità di spruzzatura (manuale o robot);
- layout del reparto, altezze disponibili e presenza di forni sullo stesso circuito;
- autorizzazione alle emissioni esistente e limiti al camino, se presenti.
Con questi dati il progetto segue le fasi descritte nella guida al preventivo di un impianto di aspirazione. Gli impianti AIRMEC per l’estrazione e filtrazione dei fumi sono progettati e costruiti nello stabilimento di Tufo (AV).
Domande frequenti sull’aspirazione fumi da pressofusione
Basta un estrattore a tetto per i fumi delle presse?
No. Un estrattore generale diluisce la nebbia ma non la cattura alla fonte: gli operatori restano esposti e l’aria espulsa non è filtrata. Le autorizzazioni per la pressofusione richiedono la captazione localizzata delle emissioni e il rispetto di un limite al camino.
Meglio un filtro elettrostatico o a coalescenza?
Il precipitatore elettrostatico lavora bene con nebbie molto fini e portate alte e ha celle lavabili; il filtro a coalescenza è più semplice e adatto a nebbie con goccioline più grosse. La scelta dipende dal distaccante, dalla portata e dalla presenza di particolato secco.
Il forno di fusione può andare sullo stesso filtro delle presse?
In genere è meglio tenerli separati: i fumi caldi e secchi del forno e le nebbie oleose delle presse richiedono filtri diversi. Un unico impianto è possibile solo se la tecnologia scelta gestisce entrambe le correnti.
Lo stampaggio a freddo produce fumi?
Produce soprattutto nebbie dei lubrificanti di stampaggio, più che fumi. Le soluzioni sono simili a quelle delle macchine utensili: captazione sulla pressa e filtri per nebbie oleose.
Che registro serve per l’impianto di aspirazione?
Le autorizzazioni alle emissioni chiedono di norma un registro dei controlli e delle manutenzioni, con date, interventi e chi li ha eseguiti, oltre ai certificati dei campionamenti al camino. Le frequenze sono indicate nell’autorizzazione dell’azienda.