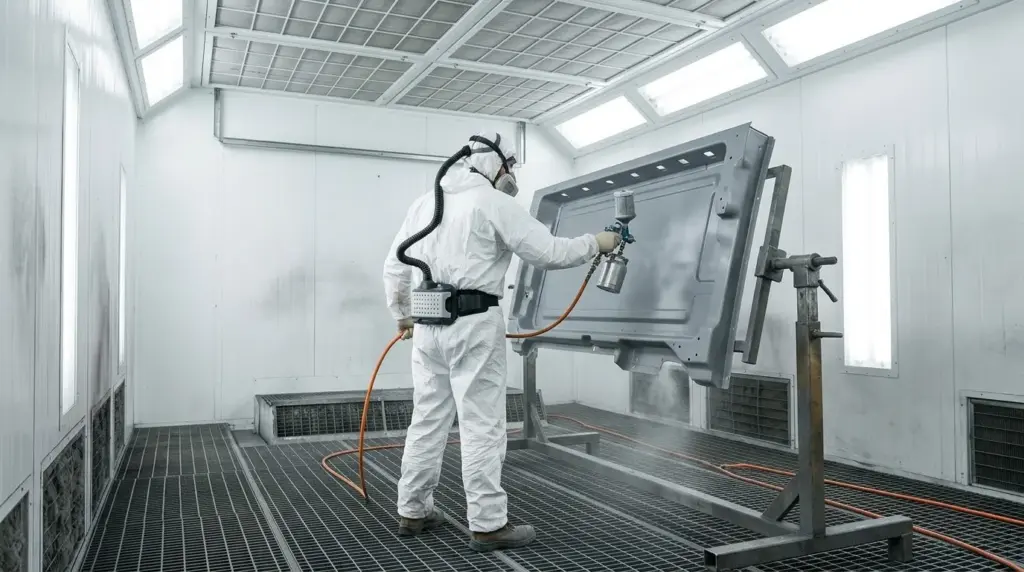
In molte carrozzerie e officine di verniciatura il tempo perso non è quello della verniciatura, ma quello dell’attesa: il pezzo verniciato resta fermo ore ad asciugare, occupa spazio e rischia di raccogliere polvere. La cabina di verniciatura con essiccazione, chiamata anche cabina forno o cabina combinata, risolve questo problema facendo nello stesso locale sia la verniciatura sia la cottura della vernice.
In questa guida vediamo come funziona il ciclo, quali temperature e quali regole di sicurezza valgono, come si scaldano l’aria e la struttura, cosa cambia per le emissioni e quali dati servono per scegliere la cabina giusta.
Come funziona una cabina di verniciatura con essiccazione
La cabina combinata è un locale chiuso e pressurizzato in cui l’aria esterna viene filtrata, scaldata e immessa dall’alto attraverso un plenum, attraversa la zona di lavoro e viene estratta dal basso attraverso i filtri per l’overspray, prima di essere espulsa al camino. La differenza rispetto a una cabina di sola verniciatura è un gruppo di riscaldamento abbastanza potente da portare la cabina alla temperatura di essiccazione e un sistema di comando che gestisce le diverse fasi. I principi della ventilazione sono spiegati nella guida al sistema di aerazione della cabina di verniciatura.
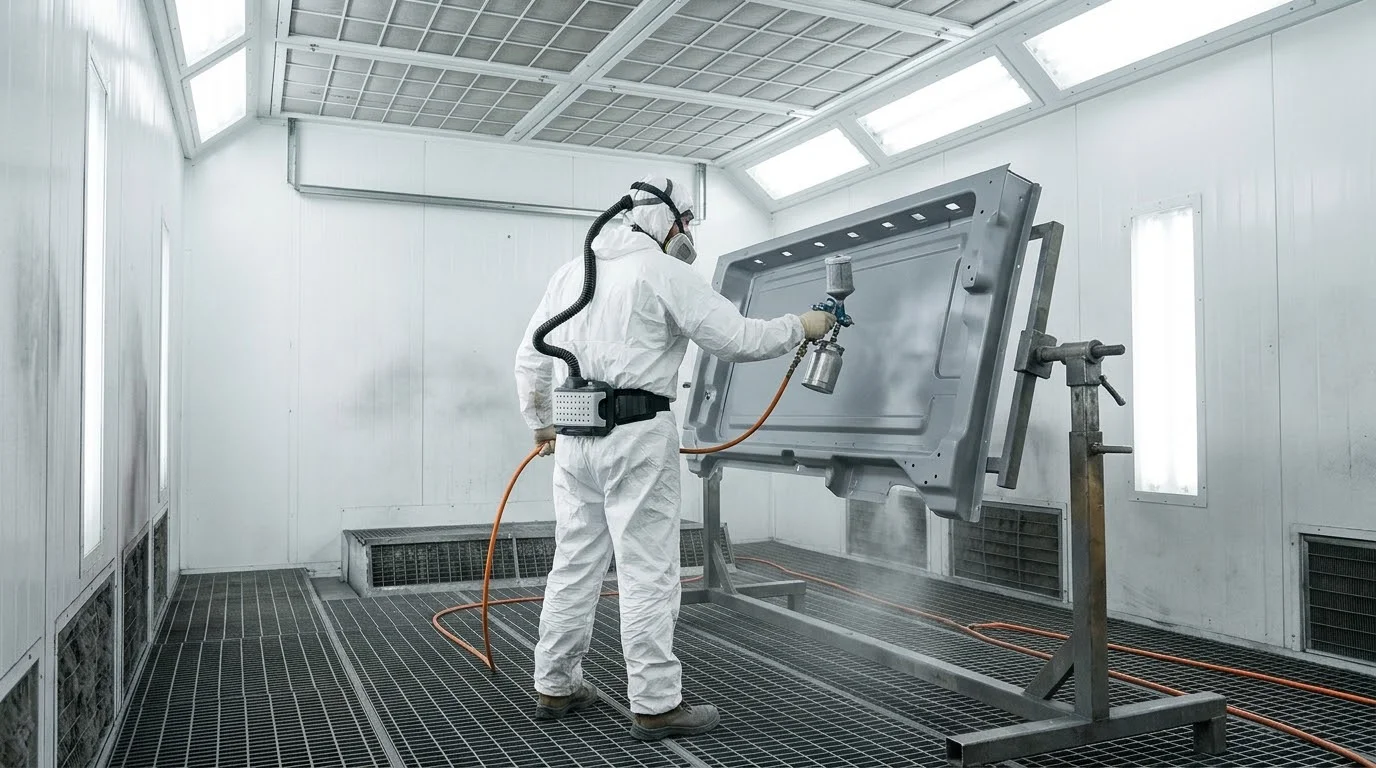
Le fasi del ciclo
| Fase | Cosa succede | Aria | Persone in cabina |
|---|---|---|---|
| Verniciatura | L’operatore applica la vernice a spruzzo | Tutta di rinnovo, temperatura di comfort | Sì, con DPI |
| Appassimento | I solventi evaporano prima della cottura | Tutta di rinnovo, temperatura in aumento | No |
| Essiccazione | La vernice indurisce alla temperatura impostata | Ricircolo parziale ammesso solo se previsto dal costruttore | No |
| Raffreddamento | La cabina torna a temperatura di lavoro | Di rinnovo | Solo a fine ciclo |
Le indicazioni tecniche dei Vigili del Fuoco sulle cabine combinate prevedono che l’essiccazione, con temperature fino a 80-100 °C, sia automatica e avvenga senza persone in cabina e senza spruzzare contemporaneamente vernici infiammabili. Durante la verniciatura e l’appassimento l’aria deve essere tutta di rinnovo; il ricircolo parziale è ammesso solo in essiccazione e con istruzioni precise del costruttore.
Quale temperatura e per quanto tempo
Temperatura e tempo di essiccazione non li decide la cabina, ma la vernice: ogni prodotto ha nella scheda tecnica il ciclo consigliato. Le vernici bicomponenti di carrozzeria lavorano di solito a temperature moderate, mentre altri prodotti industriali richiedono cicli più caldi. Il quadro di comando deve permettere di impostare più programmi e garantire che la temperatura reale sui pezzi non superi quella richiesta.
Un riferimento utile per capire il consumo: in una cabina pressurizzata l’aria viene ricambiata centinaia di volte all’ora. Scaldarla tutta per l’essiccazione è il costo principale della cabina, ed è per questo che il ricircolo controllato e il recupero di calore pesano tanto sui costi di esercizio.
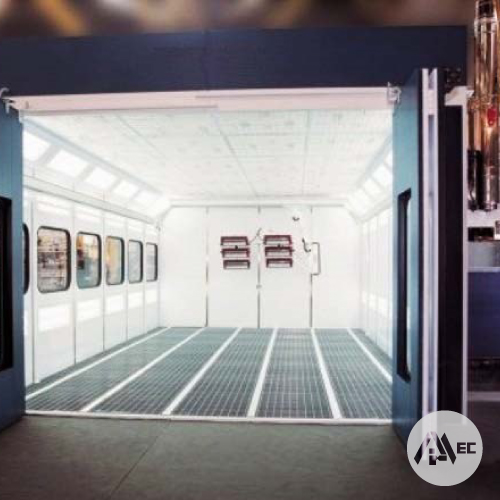
Come si scalda la cabina
- Generatore di aria calda a gas o gasolio. Potente e rapido. La posizione del generatore rispetto alla cabina e al locale deve rispettare le regole di prevenzione incendi: le indicazioni tecniche distinguono diverse configurazioni e non ammettono, ad esempio, l’insieme generatore-cabina in locali dove si svolgono altre lavorazioni con rischio di incendio.
- Batteria di scambio aria/acqua. Usa acqua calda prodotta da una caldaia o da un impianto esistente; la fiamma resta lontana dalla cabina.
- Pannelli radianti. Scaldano direttamente la superficie verniciata e riducono l’aria da riscaldare, ma vanno valutati in base alla forma dei pezzi.
Le pareti devono essere coibentate per tenere il calore e resistere alle temperature di ciclo. Anche ventilatori, guarnizioni e filtri devono essere adatti alla temperatura massima di esercizio.

Filtri ed emissioni: cosa cambia con l’essiccazione
Durante la verniciatura i filtri a pavimento trattengono l’overspray, cioè le particelle di vernice. Durante appassimento ed essiccazione continuano invece a uscire i solventi che evaporano dalla vernice. Per questo, quando l’autorizzazione alle emissioni lo richiede, il sistema di abbattimento dei composti organici deve funzionare per tutto il ciclo, non solo durante la spruzzatura.
Un esempio concreto viene dalla Regione Piemonte: le indicazioni per le attività di verniciatura prevedono uno stadio a carboni attivi per i solventi generati in applicazione, appassimento ed essiccazione, con una sonda di temperatura sui carboni e attenzione al superamento dei 45 °C. Il motivo è che l’aria calda dell’essiccazione riduce la capacità dei carboni di trattenere i solventi. Ogni Regione ha regole proprie, quindi i requisiti vanno verificati nell’autorizzazione del proprio impianto. Approfondimento sui filtri a carboni attivi per solventi.
Sicurezza e manutenzione
- sicurezze che impediscono l’avvio dell’essiccazione con le porte aperte o con persone all’interno;
- termostato di sicurezza indipendente da quello di regolazione;
- controllo della pressione differenziale sui filtri, perché filtri intasati riducono la portata e alzano la concentrazione di solventi;
- pulizia regolare del plenum e del pavimento, dove l’overspray accumulato è materiale combustibile;
- verifica periodica del generatore di calore secondo le istruzioni del costruttore.
Le operazioni di controllo sono descritte nella guida alla manutenzione della cabina di verniciatura.
I dati per scegliere la cabina
- dimensioni dei pezzi più grandi da verniciare (o dei veicoli);
- vernici usate, a solvente o all’acqua, con il ciclo di essiccazione consigliato;
- numero di cicli al giorno;
- combustibile o fonte di calore disponibile;
- spazio per cabina, gruppo aria e camino;
- eventuale autorizzazione alle emissioni già esistente.
Per un confronto tra le tipologie di cabina vedi la guida alla cabina di verniciatura industriale; per la carrozzeria anche quella sull’impianto di verniciatura per carrozzeria.
La soluzione AIRMEC
La cabina di verniciatura pressurizzata AIRMEC preleva l’aria all’esterno, la filtra, la scalda con un generatore di aria calda oppure con una batteria di scambio aria/acqua e la immette in cabina attraverso un plenum. Progettiamo la cabina sulle dimensioni dei tuoi pezzi e sul ciclo delle tue vernici. Nella stessa pagina trovi anche cabine a secco, a velo d’acqua e di carteggiatura.
Domande frequenti
A che temperatura lavora una cabina di verniciatura in essiccazione?
Dipende dalla vernice: la temperatura e il tempo corretti sono indicati nella scheda tecnica del prodotto. Nelle cabine combinate la fase di essiccazione può arrivare fino a 80-100 °C; nei cicli di carrozzeria si lavora spesso a temperature più basse. Il quadro di comando deve impedire di superare il valore impostato.
Si può stare in cabina durante l’essiccazione?
No. L’essiccazione è una fase automatica che deve avvenire senza persone all’interno e senza spruzzare vernici infiammabili nello stesso momento. Il ciclo si avvia solo a cabina chiusa e libera.
Durante l’essiccazione si può ricircolare l’aria?
Durante la verniciatura e l’appassimento l’aria deve essere tutta di rinnovo. Nella fase di essiccazione può essere ammesso un ricircolo parziale, ma solo se il costruttore lo prevede con istruzioni tecniche precise per mantenere i solventi lontani dai limiti di infiammabilità.
Meglio bruciatore diretto, generatore di aria calda o batteria ad acqua?
Il bruciatore dà più potenza ma richiede attenzione alla posizione del generatore e alle regole antincendio. La batteria ad acqua calda sfrutta una caldaia o un impianto esistente e tiene la fiamma lontana dalla cabina. La scelta dipende da potenza necessaria, combustibile disponibile, spazi e costi di esercizio.
Una cabina esistente si può trasformare in cabina con essiccazione?
A volte sì, aggiungendo il gruppo di riscaldamento, il ricircolo controllato e un nuovo quadro di comando. Bisogna però verificare isolamento delle pareti, ventilatori, filtri e sicurezze: spesso l’intervento conviene solo se la struttura è in buone condizioni e adatta alle nuove temperature.