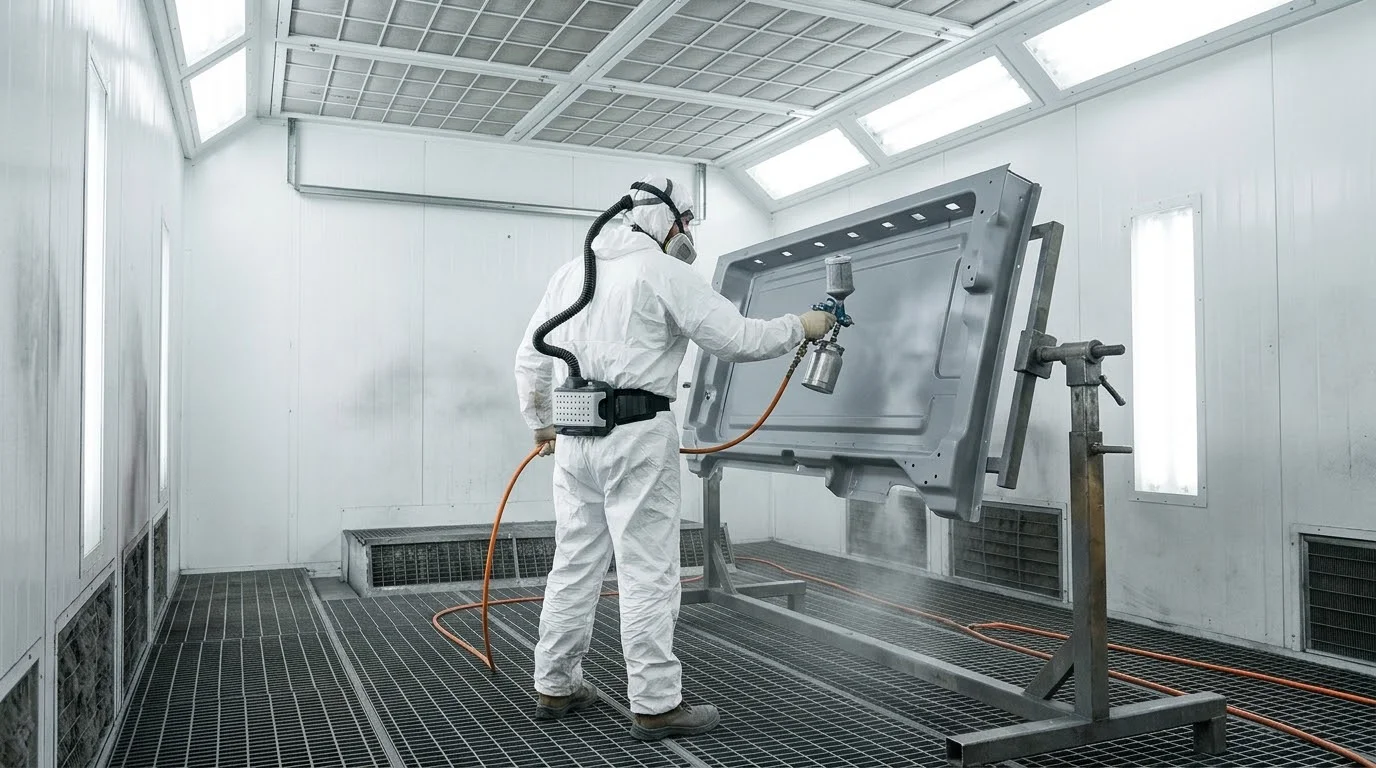
Una cabina di verniciatura non è un box con un aspiratore. È un sistema d’aria: aria esterna che entra filtrata e spesso riscaldata, attraversa la zona di lavoro trascinando overspray e vapori di solvente, passa dai filtri e viene espulsa al camino. Se questo flusso è dimensionato e bilanciato bene, l’operatore respira aria pulita, la concentrazione di solventi resta lontana dal limite di esplosività e la finitura esce senza polvere. Se non lo è, compaiono nebbia che ristagna, polvere sul pezzo, porte che sbattono e bollette del gas fuori scala.
In questa guida vediamo come funziona il sistema di aerazione della cabina di verniciatura: i componenti, le differenze tra cabina pressurizzata e in depressione, come si calcola la portata d’aria, quanto costa riscaldarla e cosa chiede la norma UNI EN 16985.
A cosa serve il sistema di aerazione di una cabina
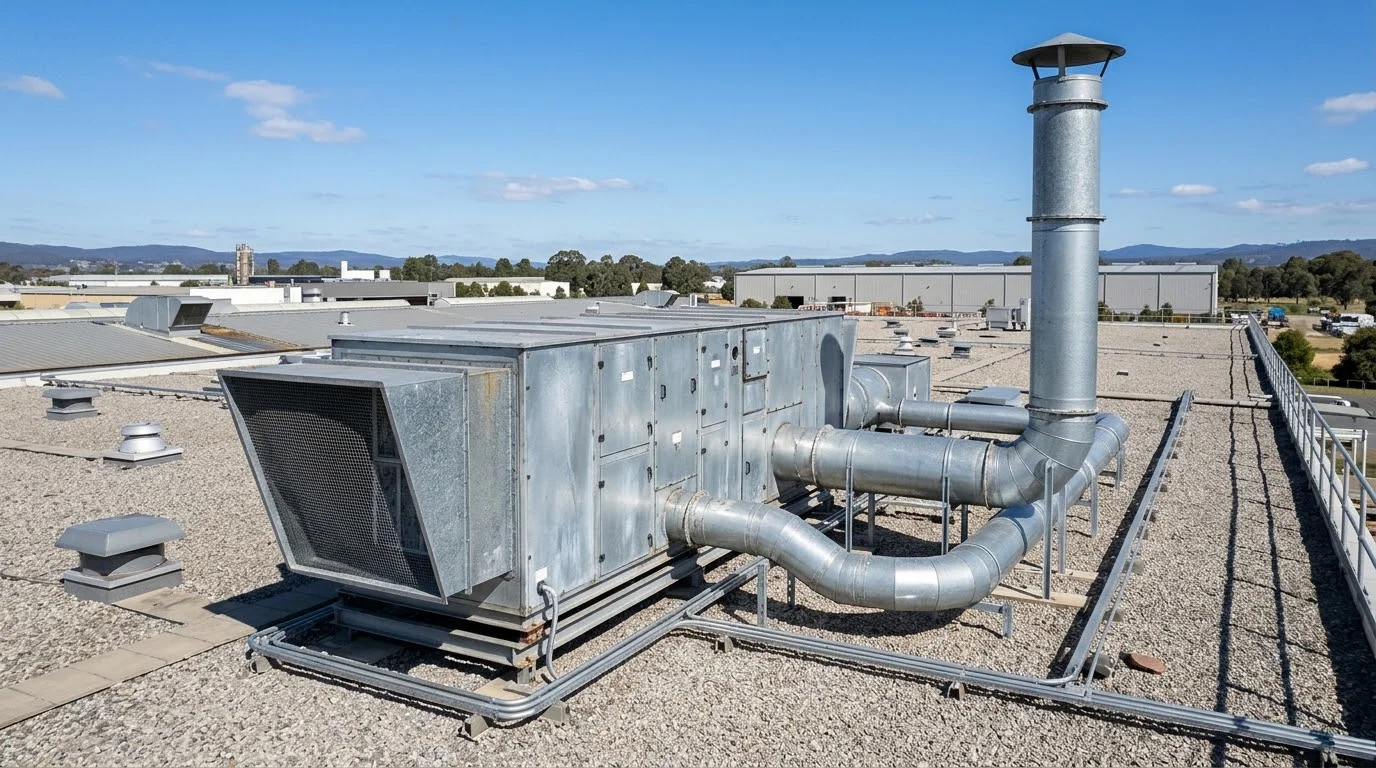
La ventilazione della cabina ha tre compiti, e vanno rispettati tutti e tre insieme:
- Sicurezza: diluire e portare via i vapori di solvente, così che la loro concentrazione resti ben al di sotto del limite inferiore di esplosività (LIE).
- Salute: allontanare l’overspray e i vapori dalla zona di respirazione del verniciatore, in direzione opposta al suo viso.
- Qualità: fornire aria pulita e alla temperatura giusta, senza polvere che si depositi sulla vernice fresca e con un flusso regolare che non disturbi lo spruzzo.
Un sistema che ne soddisfa solo uno, per esempio un potente estrattore senza immissione d’aria, crea più problemi di quanti ne risolva: la cabina va in forte depressione, l’aria entra da porte e fessure portando polvere e il ventilatore lavora fuori dal suo punto di funzionamento.
I componenti: dalla presa d’aria al camino
Seguendo il percorso dell’aria, una cabina completa è composta da questi elementi:
| Componente | Cosa fa | Cosa controllare |
|---|---|---|
| Presa d’aria esterna con prefiltro | Preleva aria pulita lontano dal camino, con rete antivolatile e prefiltro | Distanza dal punto di espulsione, intasamento del prefiltro |
| Gruppo di immissione | Ventilatore che spinge l’aria in cabina; spesso con generatore di aria calda a gas o batteria acqua/aria | Portata reale, taratura del bruciatore, interblocco con l’estrazione |
| Plenum con filtri a soffitto | Distribuisce l’aria in modo uniforme su tutta la superficie e la filtra un’ultima volta | Uniformità del flusso, stato dei filtri a soffitto |
| Zona di lavoro | Il volume in cui si spruzza; l’aria deve scorrere dal verniciatore verso i filtri | Velocità dell’aria, assenza di vortici e zone morte |
| Filtri overspray | A pavimento (grigliato) o a parete: trattengono le particelle di vernice | Perdita di carico con pressostato differenziale, sostituzione |
| Gruppo di estrazione | Ventilatore che aspira l’aria dalla cabina attraverso i filtri | Portata, assorbimento, stato della girante |
| Stadio a carboni attivi (se previsto) | Trattiene i solventi quando l’autorizzazione alle emissioni lo richiede | Saturazione del carbone |
| Camino | Espelle l’aria in quota, dove indicato dall’autorizzazione | Punto di prelievo per i campionamenti, altezza |
La distribuzione dell’aria in ingresso è un tema a sé: per come si progetta un plenum vedi la guida tecnica al plenum di immissione aria.
Cabina pressurizzata, compensata o in depressione
La differenza sta in quanta aria si immette rispetto a quanta se ne estrae, e da dove arriva.
| Tipo | Come funziona | Pro | Contro | Quando si usa |
|---|---|---|---|---|
| In depressione (solo estrazione) | Si estrae l’aria; quella nuova entra dal capannone o da aperture | Costo iniziale basso | Aria non filtrata né riscaldata, polvere sul pezzo, il capannone si raffredda d’inverno | Cabine aperte frontali, fondi, piccoli lavori |
| Compensata | Si immette aria esterna, ma non in modo controllato su tutta la superficie | Riduce la depressione nel capannone | Flusso meno uniforme, qualità della finitura variabile | Serramenti, fondi, lavori in cui la finitura non è critica |
| Pressurizzata | Si immette aria filtrata e riscaldata attraverso un plenum, in leggera prevalenza sull’estrazione | Ambiente pulito, temperatura controllata, flusso uniforme | Investimento e consumi energetici più alti | Finiture di qualità, carrozzeria, legno a vista, componenti tecnici |
Nella cabina di verniciatura pressurizzata AIRMEC l’aria viene prelevata all’esterno attraverso un prefiltro con rete antivolatile, filtrata, riscaldata da un generatore di aria calda (o da una batteria di scambio aria/acqua) e immessa nel locale attraverso un plenum con filtri in tessuto. All’interno del locale in pannelli sandwich lavora una cabina a secco o a velo d’acqua, e l’aria captata esce dal camino.
Flusso verticale o orizzontale: dove va l’aria
La direzione del flusso decide dove finisce l’overspray e quanta aria serve.
- Flusso verticale (downdraft): l’aria scende dal soffitto e viene aspirata dal pavimento grigliato. Avvolge il pezzo in modo uniforme ed è la scelta tipica per carrozzeria e pezzi tridimensionali. Richiede una fossa o un basamento con filtri a pavimento.
- Flusso orizzontale (crossdraft): l’aria scorre da una parete all’altra, o dall’apertura frontale verso la parete filtrante. Costa meno da installare, ma il verniciatore deve lavorare con l’aria alle spalle per non trovarsi l’overspray in faccia.
- Flusso semi-verticale: immissione a soffitto nella parte anteriore, estrazione a parete o in basso sul fondo. È un compromesso per chi non può fare la fossa.
Come valori di riferimento per la cabina vuota la vecchia EN 12215 indicava una velocità minima di 0,3 m/s per le cabine chiuse e a flusso verticale e di 0,5 m/s per le cabine aperte frontalmente; sono gli stessi ordini di grandezza usati ancora oggi nella progettazione. La norma attuale chiede soprattutto di calcolare e verificare la portata in funzione della quantità di solvente e dell’esposizione dell’operatore.
Quanta aria serve: il calcolo della portata
La portata si ricava dalla superficie attraversata dall’aria e dalla velocità che si vuole ottenere:
Portata (m³/h) = superficie attraversata (m²) × velocità dell’aria (m/s) × 3.600
Due esempi con le stesse dimensioni di cabina, 6 m di lunghezza, 4 m di larghezza e 3 m di altezza:
| Configurazione | Superficie attraversata | Velocità | Portata |
|---|---|---|---|
| Flusso verticale, aria su tutta la pianta | 6 × 4 = 24 m² | 0,3 m/s | circa 25.900 m³/h |
| Aperta frontalmente, flusso orizzontale | 4 × 3 = 12 m² (fronte) | 0,5 m/s | circa 21.600 m³/h |
Questi numeri valgono a filtri puliti. Man mano che i filtri overspray si caricano, la perdita di carico cresce e la portata reale scende: per questo il gruppo di estrazione va scelto con un margine di prevalenza e la cabina va dotata di un pressostato differenziale che segnala quando i filtri vanno sostituiti. Un indicatore semplice: se a filtri pieni la velocità scende sotto il valore di progetto, i filtri vanno cambiati prima, non dopo. La scelta dei filtri è spiegata nella guida ai filtri per cabina di verniciatura.
Il costo nascosto: riscaldare l’aria di immissione

Tutta l’aria che entra in una cabina pressurizzata d’inverno va portata a temperatura di lavoro. Con la portata del primo esempio (circa 25.900 m³/h, cioè 7,2 m³/s) servono circa 8,7 kW per ogni grado di differenza tra aria esterna e aria immessa. Se fuori ci sono 2 °C e in cabina si vogliono 22 °C, la potenza termica è di circa 170 kW, per tutte le ore in cui la cabina lavora.
Per questo, a parità di cabina, l’impianto d’aria è dove si risparmia di più:
- Inverter sui ventilatori: portata piena solo durante lo spruzzo, portata ridotta nelle fasi di appassimento e di attesa, sempre nel rispetto dei limiti di sicurezza.
- Recupero di calore: uno scambiatore tra aria espulsa e aria immessa recupera parte dell’energia senza mescolare i due flussi. Vedi come funziona un recuperatore di calore industriale.
- Ricircolo parziale: possibile solo se la valutazione del rischio e un sistema di monitoraggio della concentrazione di solvente lo consentono, e mai con l’operatore in cabina senza le protezioni previste.
- Tenuta della cabina: porte che chiudono bene e pannelli integri evitano di riscaldare aria che poi esce dalle fessure.
Bilanciare immissione ed estrazione
In una cabina pressurizzata l’immissione è leggermente superiore all’estrazione, così che l’aria tenda a uscire dalle fessure invece di entrare portando polvere. Lo sbilanciamento si riconosce da sintomi precisi:
| Sintomo | Causa probabile | Cosa fare |
|---|---|---|
| Polvere e fibre sulla vernice fresca | Cabina in depressione, aria che entra da porte e fessure; filtri a soffitto saturi | Riequilibrare le portate, sostituire i filtri del plenum |
| Nebbia di overspray che ristagna | Estrazione insufficiente o filtri overspray intasati | Controllare perdita di carico e portata di estrazione |
| Porta difficile da aprire o che sbatte | Squilibrio forte tra immissione ed estrazione | Taratura dei ventilatori o delle serrande |
| Odore di solvente fuori dalla cabina | Pressione interna troppo alta, guarnizioni usurate | Ridurre l’immissione, sistemare le tenute |
| Colature o essiccazione irregolare | Temperatura dell’aria non costante, flusso non uniforme | Verificare bruciatore, sonde e distribuzione del plenum |
Sicurezza: cosa chiede la UNI EN 16985
Dal 2019 la norma di riferimento per le cabine di verniciatura è la UNI EN 16985, che ha unificato e sostituito le precedenti EN 12215, EN 12981 e EN 13355. Per il sistema d’aria i punti chiave sono:
- la ventilazione forzata deve mantenere la concentrazione di sostanze infiammabili non oltre il 25% del LIE nelle cabine manuali e non oltre il 50% del LIE in quelle automatiche;
- la portata d’aria richiesta deve essere monitorata;
- lo spruzzo, l’alta tensione degli applicatori elettrostatici e il riscaldamento devono essere interbloccati con la ventilazione: senza aria non si spruzza e non si accende il bruciatore;
- la ventilazione deve continuare dopo lo spruzzo, finché l’atmosfera interna non è tornata sicura.
Le emissioni del camino sono invece regolate dall’autorizzazione ambientale: vedi la guida all’autorizzazione alle emissioni in atmosfera. Per i controlli periodici su filtri, ventilatori e documentazione vedi la guida alla manutenzione della cabina di verniciatura.
Quando conviene rifare l’impianto d’aria
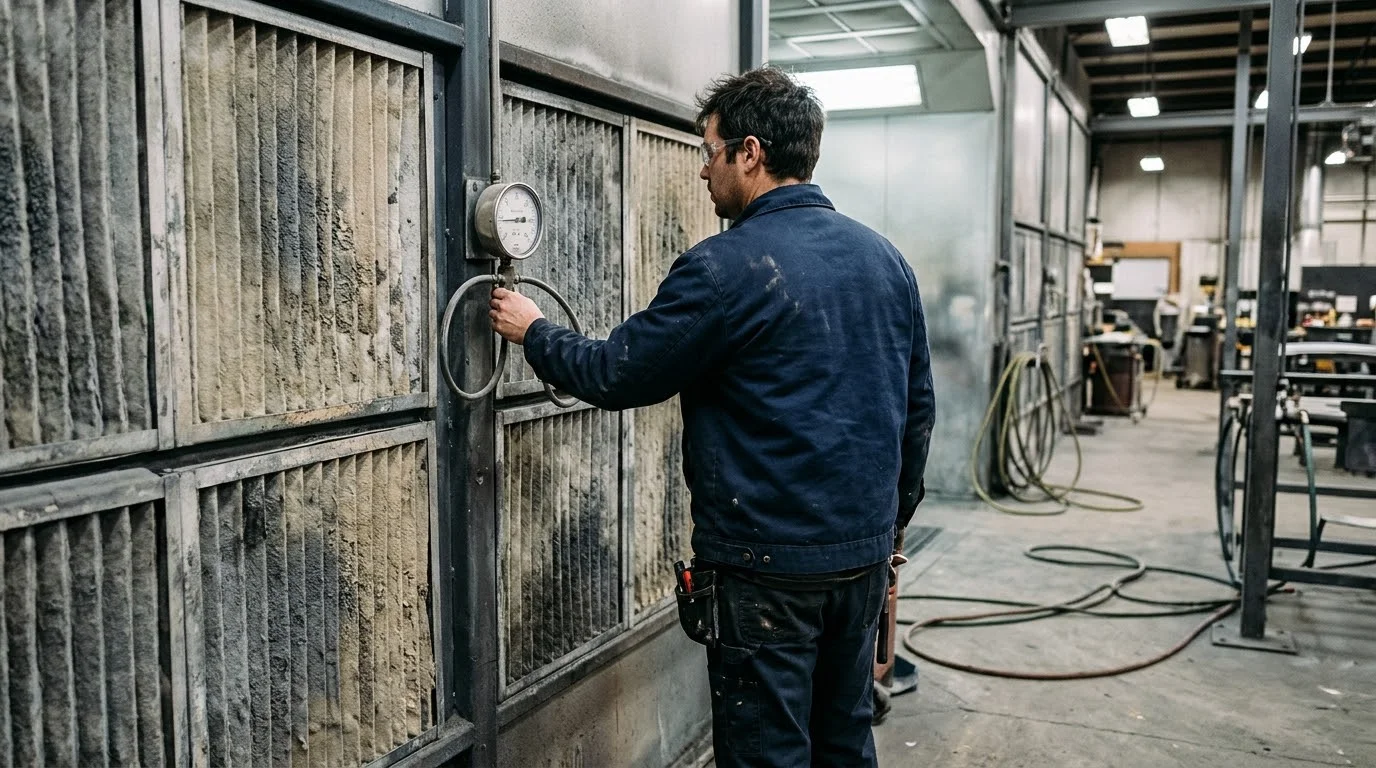
Molte cabine hanno una struttura ancora buona ma un sistema d’aria nato per un’altra produzione. I segnali che conviene intervenire:
- si è passati a pezzi più grandi o a più ore di spruzzo e la nebbia non viene più smaltita;
- la cabina lavora in depressione e i difetti da polvere sono frequenti;
- il bruciatore è vecchio o la bolletta del gas è cresciuta senza che sia cambiata la produzione;
- mancano il monitoraggio della portata o gli interblocchi richiesti dalla norma;
- il camino non è adeguato alle prescrizioni dell’autorizzazione.
Spesso basta aggiungere un gruppo di immissione con plenum, adeguare il ventilatore di estrazione o inserire un recupero di calore, senza cambiare la cabina. Per una panoramica dei tipi di cabina e dei costi vedi la guida alla cabina di verniciatura industriale, e per tutti gli impianti AIRMEC del settore la pagina verniciatura e levigatura.
I dati per progettare o verificare il sistema d’aria
Per dimensionare un nuovo impianto o verificare quello esistente ci servono:
- dimensioni interne della cabina e tipo di apertura (chiusa, aperta frontalmente, passante);
- tipo di cabina (a secco o a velo d’acqua) e posizione dei filtri;
- dimensioni e peso dei pezzi più grandi da verniciare;
- tipo di vernici (a solvente, all’acqua, bicomponenti) e quantità spruzzata per turno;
- ore di spruzzo al giorno e presenza di fasi di appassimento o essiccazione;
- combustibile disponibile (metano, GPL, gasolio) o acqua calda per la batteria;
- vincoli dell’autorizzazione alle emissioni e posizione possibile del camino.
AIRMEC progetta e costruisce cabine e impianti di trattamento aria dal 1985 nello stabilimento di Tufo (AV).
Domande frequenti sull’aerazione della cabina di verniciatura
Che velocità deve avere l’aria in una cabina di verniciatura?
Come riferimento si usano 0,3 m/s per le cabine chiuse e a flusso verticale e 0,5 m/s per quelle aperte frontalmente, valori che la EN 12215 indicava per la cabina vuota. La UNI EN 16985 chiede di calcolare e verificare la portata in base al solvente spruzzato e all’esposizione dell’operatore, quindi il valore giusto va confermato in progetto.
Che differenza c’è tra cabina pressurizzata e cabina in depressione?
Nella cabina in depressione si estrae soltanto l’aria, e quella nuova entra dal capannone senza essere filtrata. Nella cabina pressurizzata un gruppo di immissione porta in cabina aria esterna filtrata e riscaldata attraverso un plenum, leggermente superiore a quella estratta: l’ambiente resta pulito e la finitura migliora.
Come si calcola la portata d’aria di una cabina di verniciatura?
Si moltiplica la superficie attraversata dall’aria per la velocità desiderata e per 3.600. Una cabina a flusso verticale di 6 × 4 m a 0,3 m/s richiede circa 25.900 m³/h; la stessa cabina aperta su un fronte di 4 × 3 m a 0,5 m/s richiede circa 21.600 m³/h.
Quanta energia serve per riscaldare l’aria della cabina?
Circa 0,33 kW per ogni 1.000 m³/h e per ogni grado di differenza tra aria esterna e aria immessa. Con 25.900 m³/h e 20 °C di differenza servono circa 170 kW: per questo inverter, recupero di calore e buona tenuta della cabina hanno un effetto diretto sui costi.
Si può aggiungere l’immissione d’aria a una cabina esistente?
In molti casi sì: si installano un gruppo di immissione con generatore di aria calda e un plenum a soffitto, e si adegua il ventilatore di estrazione. Durante il sopralluogo si verificano struttura, spazi, portate e interblocchi richiesti dalla UNI EN 16985.