Verniciare un aereo, un elicottero o un componente aeronautico non è come verniciare un pezzo di carpenteria. I volumi sono grandi, le finestre di temperatura e umidità sono strette, i cicli usano primer epossidici che possono contenere cromati e smalti poliuretanici a base di isocianati, e tra una mano e l’altra si carteggia, spesso su compositi. Ogni fase produce un inquinante diverso, e ognuno chiede un modo diverso di captarlo e filtrarlo.
In questa guida vediamo come si progetta un impianto di verniciatura aeronautica: quali cabine servono per velivoli e componenti, come si organizza il flusso d’aria in una cabina grande, come si gestiscono cromo esavalente e polveri di carteggiatura, e quali dati servono per partire.
Cosa si vernicia nel settore aeronautico e in quale ambiente
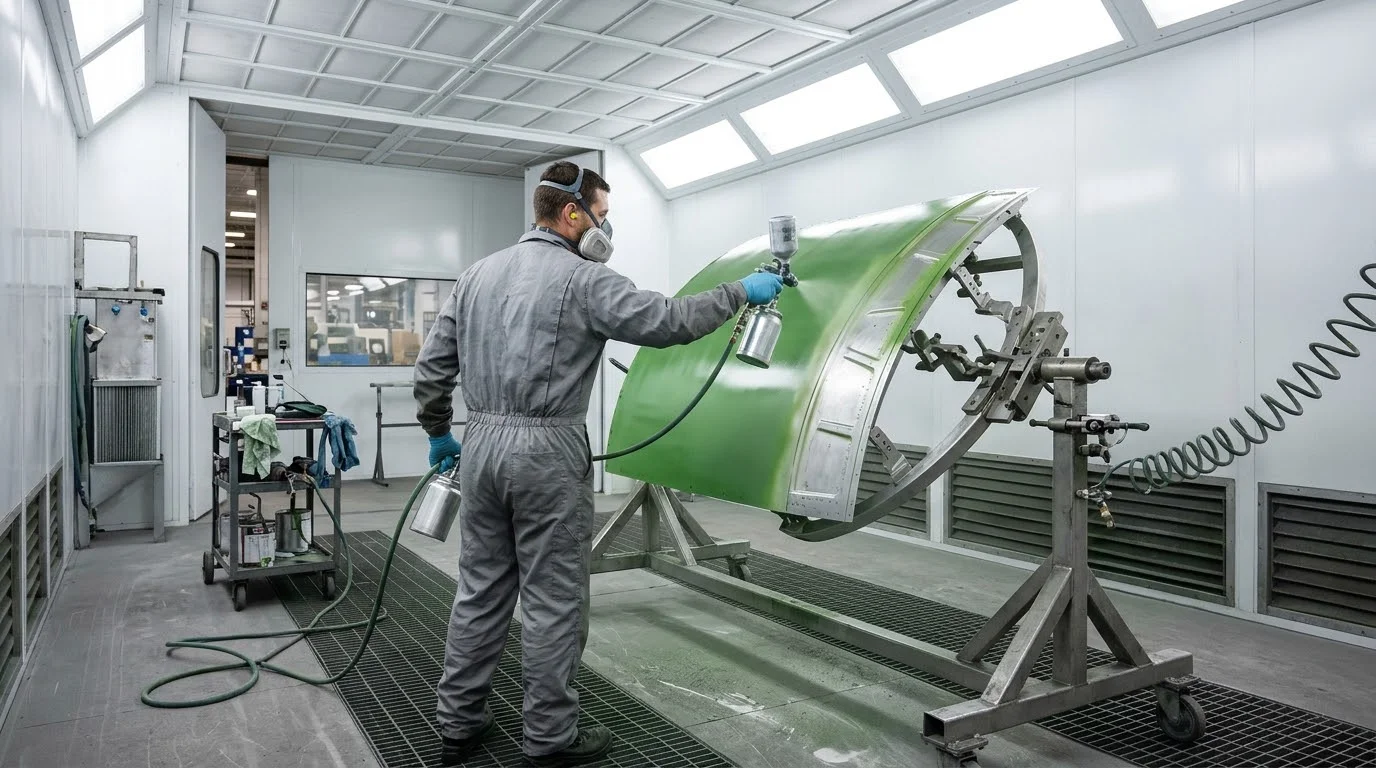
La prima scelta dipende dalle dimensioni del pezzo e dal tipo di lavoro: produzione di serie, manutenzione (MRO) o riverniciatura completa.
| Cosa si vernicia | Ambiente tipico | Punti critici |
|---|---|---|
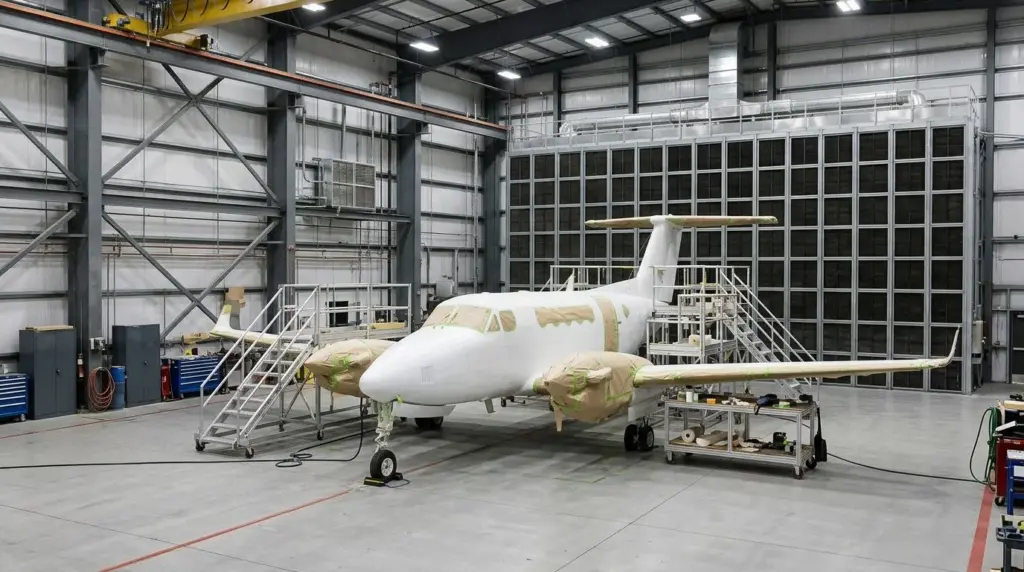
| Velivolo completo, fusoliere, ali | Hangar di verniciatura dedicato, con piattaforme di lavoro | Portate d’aria molto alte, uniformità del flusso su grandi volumi, energia per riscaldare |
| Elicotteri, droni e velivoli leggeri | Cabina grande a flusso verticale o semi-verticale | Forme complesse, zone d’ombra per il flusso |
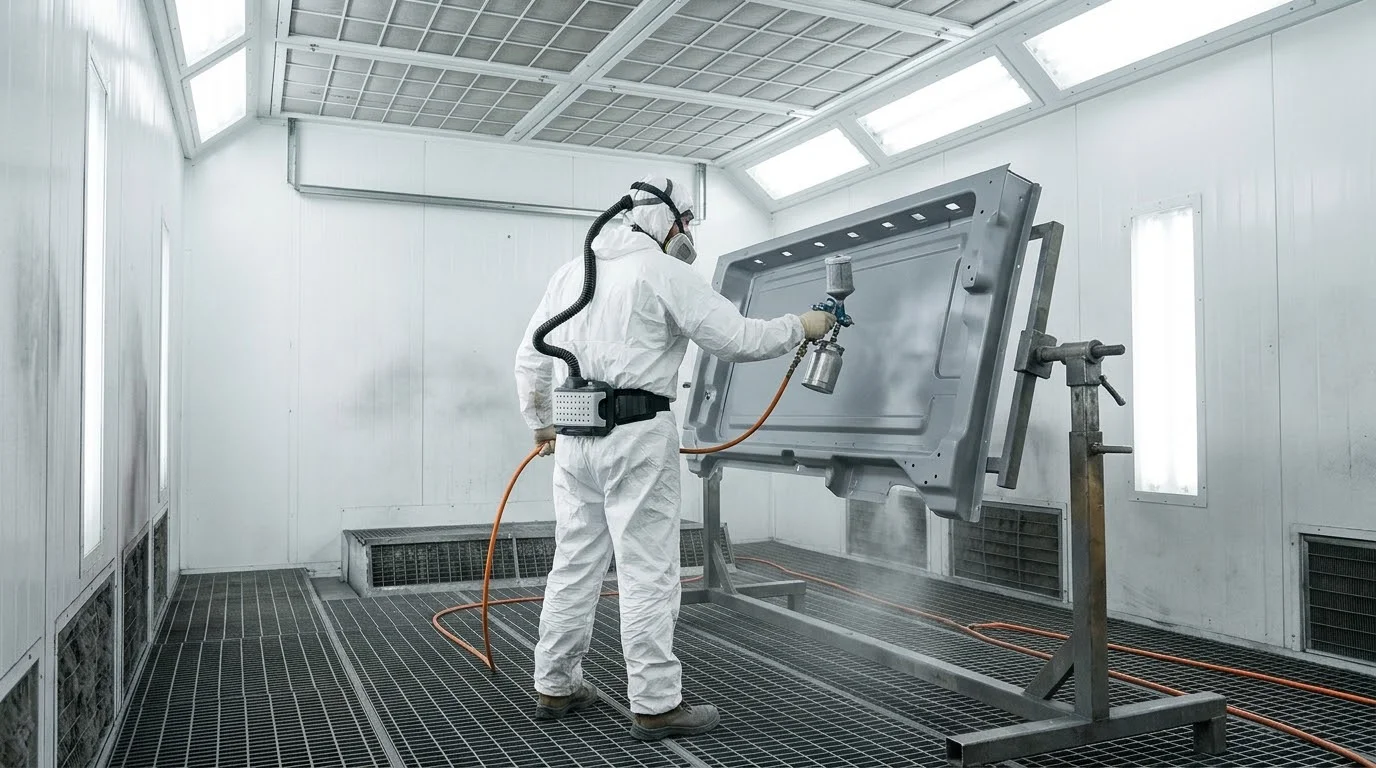
| Componenti medi (pannelli, carenature, carrelli, parti motore) | Cabina pressurizzata a secco, spesso con zona di appassimento | Qualità della finitura, ripetibilità, tracciabilità |
| Particolari piccoli, ritocchi, sigillanti | Banchi aspiranti e cabine compatte | Esposizione dell’operatore a distanza ravvicinata |
Per i pezzi più grandi l’impianto si sviluppa spesso per zone: preparazione e carteggiatura, mascheratura, verniciatura, appassimento ed essiccazione. Separare le zone evita che le polveri della preparazione finiscano sulla vernice fresca e permette di dimensionare l’aria di ogni area sul lavoro che vi si svolge davvero.
Il ciclo di verniciatura e dove nascono gli inquinanti
Un ciclo aeronautico tipico su leghe di alluminio prevede un pretrattamento (anodizzazione o conversione chimica), un primer epossidico anticorrosione e uno smalto di finitura. La specifica del Ministero della Difesa AER(EP).M-P-001 (edizione del 2 ottobre 2025) richiama primer epossidici secondo MIL-PRF-23377 (ad alto solido) o MIL-PRF-85582 (all’acqua) e ne distingue le classi per inibitore di corrosione: C1 al cromato di bario, C2 al cromato di stronzio e N senza cromo esavalente, indicando come preferibile la classe N.
| Fase | Inquinante principale | Come si capta |
|---|---|---|
| Sgrassaggio e pulizia con solvente | Vapori di solvente | Aspirazione localizzata, cappe su vasche e postazioni |
| Pretrattamenti chimici | Vapori e nebbie acide | Aspirazione sulle vasche e scrubber |
| Carteggiatura, sverniciatura, preparazione compositi | Polveri fini di vernice, metallo e fibra; con primer cromati anche polveri contenenti cromo esavalente | Banchi e cabine di carteggiatura, utensili con aspirazione integrata, filtri ad alta efficienza |
| Applicazione del primer | Overspray, solventi, eventuali cromati | Cabina con flusso controllato e filtrazione multistadio |
| Applicazione della finitura poliuretanica | Overspray, solventi, isocianati | Cabina pressurizzata, protezione respiratoria dell’operatore |
| Appassimento ed essiccazione | Solventi residui | Ventilazione della zona o del forno, interbloccata con il riscaldamento |
Per l’aspirazione sulle vasche dei pretrattamenti vedi la guida all’aspirazione dei vapori acidi su vasche galvaniche.
Cromo esavalente: perché cambia il progetto
Dove si usano ancora primer cromati, o dove si carteggiano e si sverniciano pezzi trattati in passato con questi prodotti, l’impianto deve tenere conto del valore limite di esposizione professionale del cromo esavalente: dal 18 gennaio 2025 l’Allegato XLIII del D.Lgs 81/2008 lo fissa a 0,005 mg/m³. È un valore molto basso, che in pratica significa:
- catturare overspray e polveri il più vicino possibile al punto in cui si formano, con un flusso che porti via l’aria dalla zona di respirazione;
- dimensionare la filtrazione finale per particelle fini, con stadi ad alta efficienza dove la valutazione del rischio lo richiede;
- prevedere procedure sicure per il cambio dei filtri, che sono rifiuti pericolosi;
- affiancare all’impianto le misure di esposizione e la sorveglianza previste dalla valutazione del rischio chimico.
L’impianto di aspirazione non sostituisce la sostituzione del prodotto, quando possibile, né i dispositivi di protezione individuale: è una delle misure, e va progettato insieme alle altre.
Come si muove l’aria in una cabina per grandi pezzi
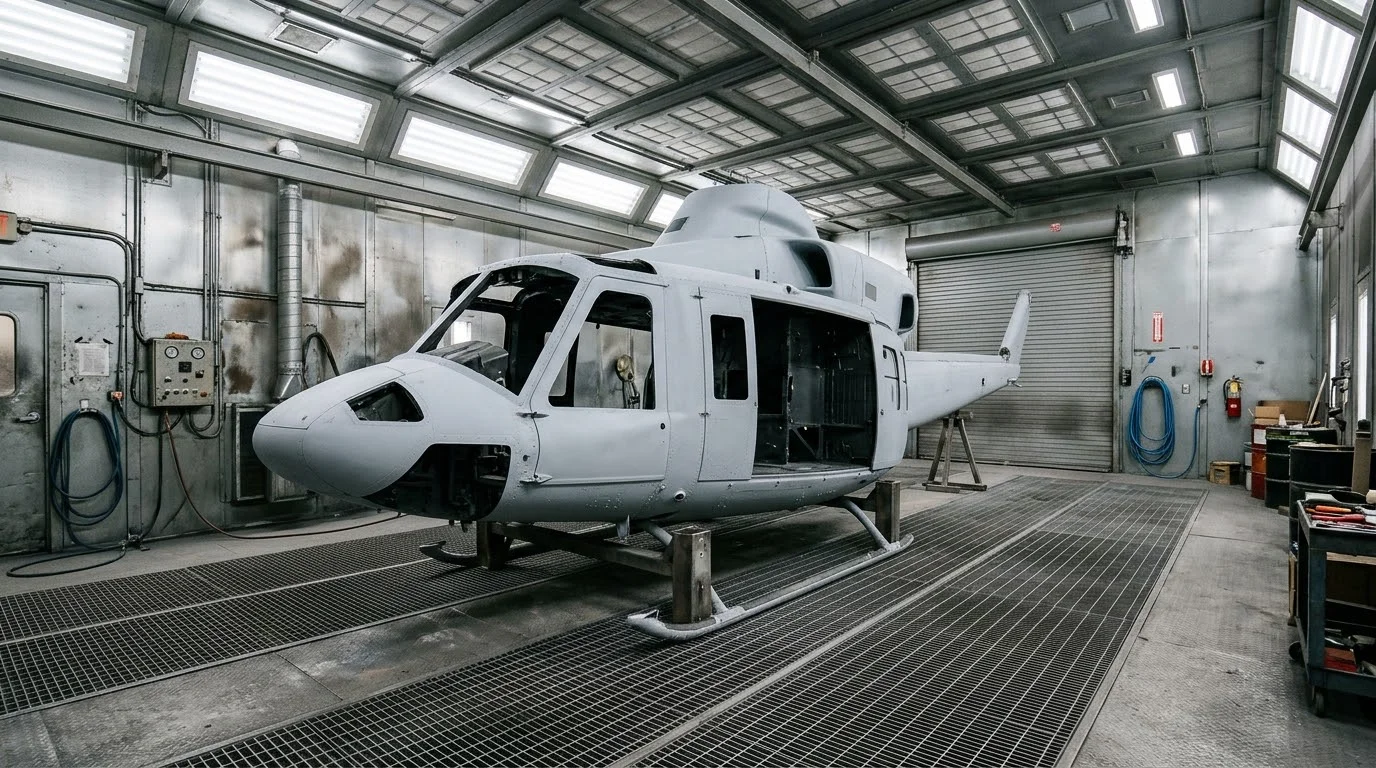
Con un velivolo dentro, la cabina diventa un volume enorme da ventilare. Le configurazioni più usate sono tre:
- Flusso orizzontale (crossdraft): l’aria entra da una testata e viene aspirata dalla parete filtrante opposta. È la soluzione più semplice da costruire negli hangar e, secondo un costruttore statunitense, la più diffusa nelle cabine per aerei. Il limite è che l’overspray percorre tutta la lunghezza della cabina.
- Flusso verticale (downdraft): l’aria scende dal soffitto e viene aspirata dal pavimento o da canali a terra. Porta l’overspray verso il basso, lontano dagli operatori sulle piattaforme, ma richiede opere civili importanti.
- Flusso laterale verso il basso o a zone: l’aria viene immessa con più velocità solo dove si sta spruzzando e con meno nelle zone ferme. Riduce in modo sensibile la portata totale e quindi l’energia per riscaldare o raffrescare l’aria.
In tutti i casi valgono le regole generali del sistema d’aria di una cabina, spiegate nella guida al sistema di aerazione della cabina di verniciatura: immissione filtrata e bilanciata, estrazione con margine per l’intasamento dei filtri, monitoraggio della portata e interblocchi con lo spruzzo.
Temperatura e umidità sotto controllo
I prodotti aeronautici si applicano e polimerizzano entro intervalli di temperatura e umidità relativa indicati nella scheda tecnica del produttore e nella specifica del cliente. Fuori da quelle finestre cambiano viscosità, tempi di appassimento, adesione e aspetto della finitura. Per questo l’aria di immissione di una cabina aeronautica passa di norma da un’unità di trattamento che può:
- riscaldarla d’inverno, con bruciatore o batteria ad acqua;
- raffrescarla e deumidificarla d’estate, dove il clima lo richiede;
- umidificarla quando l’aria esterna è troppo secca per il prodotto;
- recuperare calore dall’aria espulsa con uno scambiatore di calore, per contenere i consumi.
Sonde di temperatura e umidità in cabina, con registrazione dei valori, permettono di dimostrare che ogni lotto è stato verniciato nelle condizioni previste: un requisito sempre più frequente nei capitolati dei committenti aeronautici.
Filtrazione dell’overspray e dei solventi
L’aria estratta passa da una filtrazione a più stadi: un primo stadio inerziale per l’overspray più pesante, uno stadio in fibra per le particelle più fini e, dove la valutazione del rischio lo richiede, uno stadio finale ad alta efficienza. Se l’autorizzazione alle emissioni lo prescrive, a valle si aggiunge uno stadio a carboni attivi o un’altra tecnologia di abbattimento dei solventi. La scelta degli stadi di filtrazione è spiegata nella guida ai filtri per cabina di verniciatura, e i limiti al camino nella guida all’autorizzazione alle emissioni in atmosfera.
Carteggiatura e compositi: le polveri che si sottovalutano
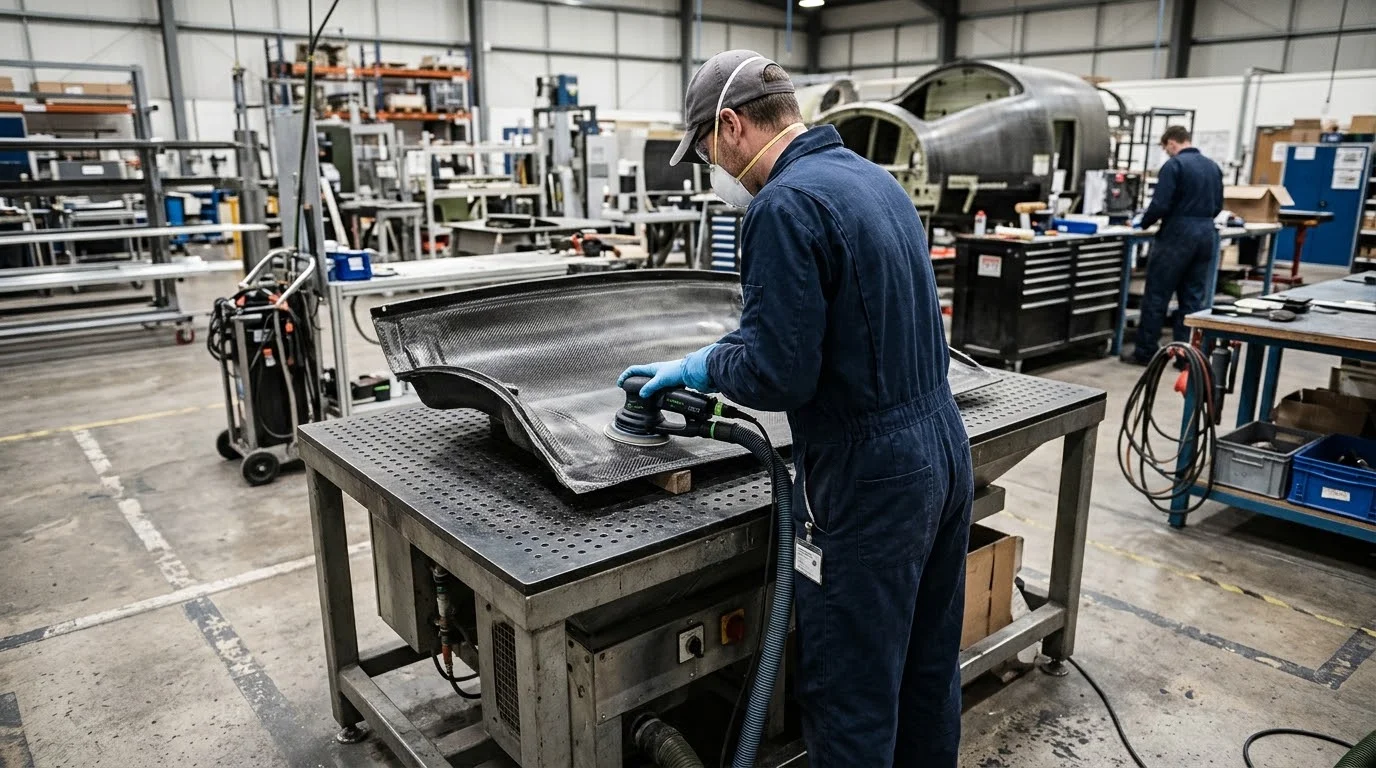
Nel settore aeronautico si carteggia molto: tra primer e finitura, per riparare, per rimuovere vecchie vernici, per preparare le superfici in composito all’incollaggio. Le polveri prodotte sono fini, restano a lungo in sospensione e, nel caso della fibra di carbonio, sono anche conduttive. Le soluzioni tipiche:
- utensili con aspirazione integrata collegati a un aspiratore centralizzato o carrellato;
- banchi aspiranti per carteggiatura per i componenti di piccola e media dimensione;
- una cabina di carteggiatura separata dalla zona di verniciatura, per non portare polvere sulla vernice fresca;
- filtri finali ad alta efficienza, come i filtri HEPA industriali, dove le polveri contengono sostanze pericolose.
Le polveri combustibili richiedono anche una valutazione ATEX dell’impianto di filtrazione: vedi la guida agli impianti ATEX per polveri esplosive.
Sicurezza della cabina: solventi e ATEX
Anche nel settore aeronautico la cabina di verniciatura segue la UNI EN 16985: concentrazione di sostanze infiammabili entro il 25% del LIE nelle cabine manuali, portata d’aria monitorata, spruzzo e riscaldamento interbloccati con la ventilazione. In una cabina grande la verifica va fatta zona per zona, perché un flusso uniforme in media può nascondere zone morte dietro le ali o sotto la fusoliera, dove i vapori ristagnano.
I dati per progettare un impianto di verniciatura aeronautica
Per un primo studio ci servono:
- dimensioni massime dei pezzi o del velivolo e accessi (portoni, carroponte, piattaforme);
- tipo di attività: produzione di serie, manutenzione, riverniciatura completa;
- ciclo di verniciatura con schede tecniche e di sicurezza di primer, finiture e solventi;
- intervalli di temperatura e umidità richiesti dal prodotto o dal committente;
- lavorazioni di preparazione: carteggiatura, sverniciatura, compositi;
- ore di lavoro e numero di operatori contemporanei;
- vincoli dell’autorizzazione alle emissioni e spazio per unità di trattamento aria e camini.
AIRMEC progetta e costruisce impianti di aspirazione, filtrazione e verniciatura dal 1985 e tra i propri clienti cita aziende come Leonardo e Fincantieri. Per un settore con esigenze simili per dimensioni e prodotti vedi anche la guida all’impianto di verniciatura navale, e tutte le soluzioni nella pagina verniciatura e levigatura.
Domande frequenti sulla verniciatura aeronautica
Che tipo di cabina serve per verniciare componenti aeronautici?
Per componenti medi si usa in genere una cabina pressurizzata a secco, con aria filtrata e a temperatura controllata e una zona di appassimento. Per velivoli completi o elicotteri serve una cabina o un hangar dedicato, a flusso orizzontale, verticale o a zone, dimensionato sui pezzi e sul ciclo di verniciatura.
Quali primer si usano nella verniciatura aeronautica?
I cicli più diffusi usano primer epossidici, ad alto solido o all’acqua. La specifica AER(EP).M-P-001 del Ministero della Difesa distingue primer al cromato di bario, al cromato di stronzio e senza cromo esavalente, indicando come preferibili questi ultimi.
Qual è il limite di esposizione al cromo esavalente?
Dal 18 gennaio 2025 l’Allegato XLIII del D.Lgs 81/2008 fissa il valore limite a 0,005 mg/m³. Dove si applicano o si carteggiano primer cromati, captazione alla fonte, filtrazione ad alta efficienza e procedure per il cambio filtri vanno progettate tenendo conto di questo valore.
Perché temperatura e umidità sono così importanti?
I prodotti aeronautici si applicano e polimerizzano entro intervalli indicati dal produttore e dal committente. Fuori da quelle finestre cambiano adesione, tempi di appassimento e aspetto della finitura, per questo l’aria di immissione passa da un’unità di trattamento con sonde e registrazione dei valori.
Come si gestiscono le polveri di carteggiatura dei compositi?
Con utensili ad aspirazione integrata, banchi aspiranti o cabine di carteggiatura separate dalla zona di verniciatura e filtri finali ad alta efficienza. Le polveri di fibra di carbonio sono fini e conduttive, quindi l’impianto va valutato anche per il rischio ATEX e per i componenti elettrici.